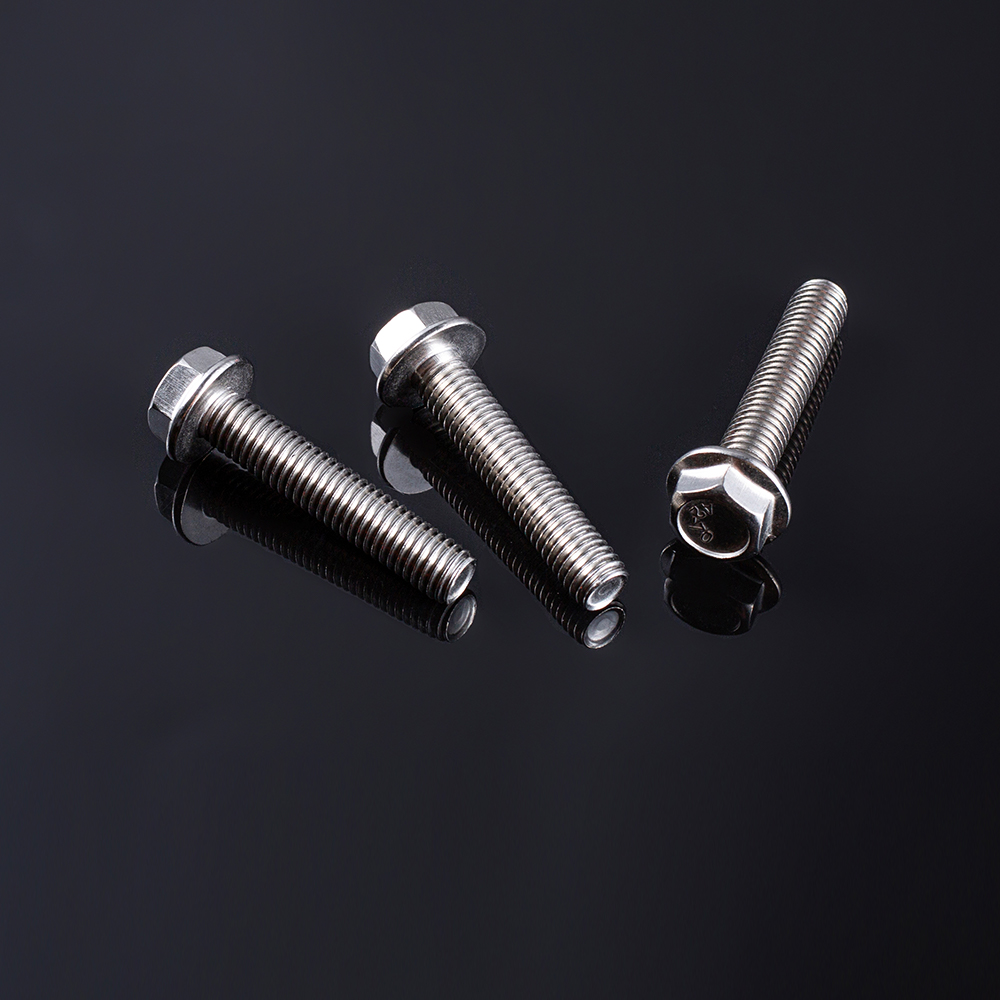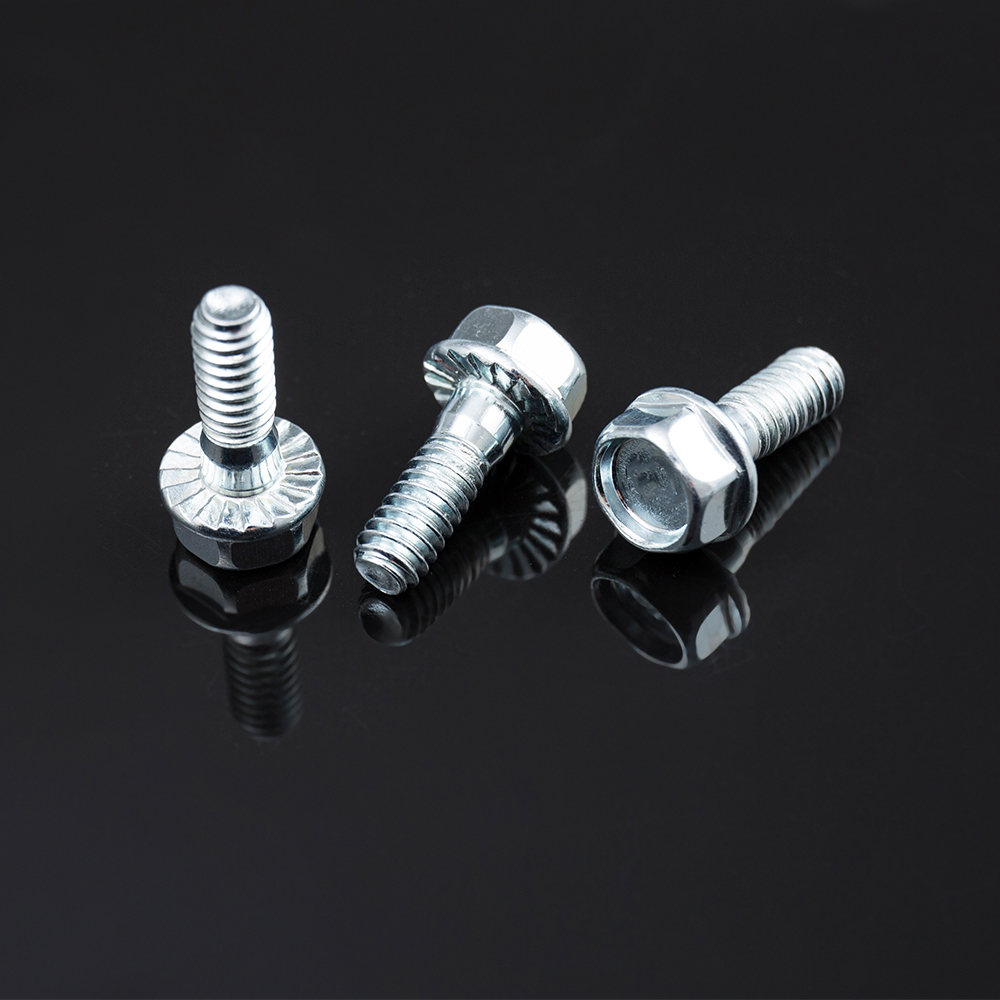

Každé neúspešné spojenie plechu sa spája s jedným z troch rozhodnutí, ktoré urobil predtým, ako sa vodič vôbec dotkol upevňovacieho prvku: nesprávna miera, nesprávny bod vŕtania alebo nesprávne stúpanie závitu pre základný materiál. Plechy siahajú od mäkkého 0,5 mm hliníkového opláštenia až po 3 mm oceľové konzoly valcované za studena a spojovací prvok vyladený pre jednu hrúbku sa bude buď voľne otáčať v druhej, alebo strihať okraj panelu pri vstupe. Pochopenie ako samorezné skrutky Skutočné rezanie a tvarovanie závitov vo vnútri otvoru je východiskovým bodom na určenie správnej časti, a nie hádanie zo zásobníka súčiastok.
Samorezný spojovací prvok vykonáva dve úlohy naraz: pri postupovaní vytvára spojovací závit a po usadení spojí spojené vrstvy. Varianty na vytváranie závitov posúvajú kov smerom von bez odstraňovania materiálu, čo funguje dobre v tenkom, tvárnom plechu, kde vytlačený kov prúdi do koreňa závitu. Varianty na rezanie závitov odstraňujú materiál so štrbinovým alebo ryhovaným hrotom, ktorý vyhovuje hrubším alebo tvrdším plechom, kde by tvarovanie inak prasklo na paneli alebo by generovalo nadmerný krútiaci moment. Miešanie týchto dvoch kategórií je najčastejšou príčinou odizolovaných dier, ktoré uvádzajú výrobné dielne.
Radiálne posúva materiál. Najlepšie pre plechy s hrúbkou do 1,5 mm a mäkšie zliatiny, kde je tesné, plynotesné tesnenie dôležitejšie ako surová pevnosť pri vyťahovaní.
Odstraňuje zvlnenie materiálu pri jeho postupovaní. Uprednostňuje sa pre plech s hrúbkou 1,5 mm a viac alebo pre opakované cykly montáže a demontáže.
Kombinuje špičku vrtáka s rezným závitom v jednej časti, čím sa eliminuje samostatný krok vodiacej diery na oceli až do veľkosti približne 3 mm.
Meradlo je kód priemeru vyrazený na obale a mal by sa vyberať podľa tenšej z dvoch spájaných vrstiev, nie podľa hrubšej. Meradlo, ktoré je príliš veľké na tenkú vonkajšiu vrstvu, zdeformuje okolitý kov na viditeľnú jamku; meradlo, ktoré je príliš malé na hrubú konzolu, prejde závitom len o niekoľko otáčok, kým nedosiahne hĺbku záberu.
Dĺžka sa vypočítava odlišne v závislosti od typu spoja. Pre preplátovaný spoj cez dva plechy by mala skrutka úplne prejsť oboma vrstvami plus dva až tri odkryté závity na zadnej strane, aby sa potvrdilo úplné spojenie bez nadmerného vyčnievania. V prípade skrutky zaskrutkovanej do vytvarovanej príruby alebo vytlačeného profilu by dĺžka mala ponechať aspoň tri plné závity pod čelom príruby, pretože menej závitov výrazne znižuje odpor proti vytiahnutiu a pri väčšom počte závitov existuje riziko, že sa dostanú na vnútornú stenu.
| Kombinácia listov | Typické meradlo | Typická dĺžka |
| 0,6 mm to 0.6mm lap joint | č.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | č.8 | 13 mm |
| 1,6 mm to 2.4mm frame | č.10 | 16 mm |
| 2,4 mm to 3.0mm structural | č.12 | 19 mm |
Špička samoreznej skrutky je klasifikovaná bodovým číslom, ktoré približne zodpovedá kombinovanej hrúbke materiálu, ktorým môže preniknúť bez vodiaceho otvoru. Hroty bod 1 a Bod 2 zvládajú ľahkú fóliu od 0,7 mm do 3,2 mm v kombinácii. Hroty Bod 3 rozširujú tento rozsah smerom k 4,8 mm a hroty Bod 5 sú určené pre profily z konštrukčnej ocele do približne 6,4 mm. Výber hrotu s menšou hrúbkou pod skutočnou hrúbkou stohu núti inštalatéra zvýšiť krútiaci moment ovládača, aby sa kompenzoval, čo zvyšuje pravdepodobnosť odstránenia závitu alebo odlomenia hlavy namiesto vyriešenia základného nesúladu.
Počet flaut je rovnako dôležitý ako počet bodov. Špička vrtáka s jedným lalokom účinne odstraňuje triesky v tenkých plechoch, ale v hrubších stohoch sa môže pohybovať mimo stredu; drážkovaný alebo krídlový hrot odvádza nečistoty z otvoru v konštrukčnej oceli a znižuje axiálnu silu potrebnú na začatie prieniku. Pri opakovaných výrobných sériách štandardizácia na jedno bodové hodnotenie na materiálové pásmo namiesto jedného hodnotenia za celú úlohu udržuje čas cyklu a mieru zmetkov predvídateľnú naprieč zmenami.
Vŕtací hrot o jednu veľkosť príliš malý jednoducho netrvá dlhšie, kým prenikne. Vytvára lokalizované teplo, ktoré pracovne spevňuje okraj otvoru, ktorý potom odoláva nasledujúcemu prechodu na tvarovanie závitu a vytvára uvoľnený, nedotiahnutý spoj, aj keď vodič hlásil úplné sedenie.
Bodové opotrebovanie sa dá ľahko prehliadnuť, pretože degraduje postupne a nie naraz. Čerstvý hrot Point 2 môže pohodlne vyčistiť 3 mm hromádku, ale po niekoľkých tisíckach cyklov ten istý hrot môže začať zápasiť s 2 mm listom a operátori často reagujú silnejším stlačením namiesto výmeny hrotu. Cyklus sledovania počíta na bit, dokonca aj s jednoduchým záznamom na pracovnej stanici, zachytí tento posun skôr, ako sa prejaví ako špička v odmietnutých spojoch. Obchody pracujúce na dve alebo tri smeny na tej istej linke často zistia, že ohromujúca výmena bitov na smeny, namiesto čakania na viditeľné zlyhanie, udržuje miera odmietnutia počas týždňa ploššia.
Stúpanie závitu, vzdialenosť medzi susednými vrcholmi závitu, určuje, koľko materiálu každý závit zaberá a ako rýchlo sa skrutka posúva pri otáčaní. Závity s hrubým stúpaním majú menej závitov na palec a hlbší profil závitu, ktorý poskytuje silnú odolnosť proti odlupovaniu v tenkom, mäkkom plechu, kde sa každý závit musí silno zahryznúť do obmedzeného materiálu. Závity s jemným stúpaním zabalia viac závitov do rovnakej dĺžky, čím sa zaťaženie svorky rozloží na viac kontaktných bodov, čo vyhovuje hrubším plechom a aplikáciám čeliacim vibráciám.
Bod kríženia, kde jemná rozteč začína prevyšovať hrubú rozteč, sa zvyčajne pohybuje medzi 1,6 mm a 2,0 mm, v závislosti od tvrdosti zliatiny. Pod týmto pásmom vytvára hrubé stúpanie konzistentne lepšie zachovaný krútiaci moment, pretože jednoducho nie je dostatočná hĺbka materiálu na úplné vytvorenie jemných závitov. Nad týmto pásom jemné stúpanie odoláva odizolovaniu závitu pri opakovaných cykloch zaťaženia, pretože viac závitov zdieľa rovnakú upínaciu silu, takže žiadny jednotlivý závit nenesie neúmerný podiel napätia.
Voľba rozstupu tiež ovplyvňuje toleranciu vodiaceho otvoru zvolenú proti prúdu. Dierovaný alebo vyvŕtaný otvor, ktorý je dokonca o niekoľko stotín milimetra nadrozmerný, umožní, aby závit s hrubým stúpaním zapadol takmer normálne, pretože hlbší profil závitu má viac materiálu na uchopenie. Závit s jemným stúpaním v rovnakom predimenzovanom otvore stráca oveľa väčšiu časť svojho dostupného záberu, pretože každý jednotlivý závit je na začiatku plytší. To je jeden z dôvodov, prečo výrobné výkresy pre hrubšie zostavy s jemným rozstupom zvyčajne uvádzajú užšiu toleranciu vodiaceho otvoru ako výkresy napísané pre tenké plechy s hrubým rozstupom.
Dva panely rovnakej hrúbky sa môžu správať úplne odlišne pod tým istým spojovacím prvkom, ak sa ich zloženie zliatiny líši. Hliníkový plech má pri ekvivalentnej hrúbke približne tretinu tvrdosti mäkkej ocele, takže hrot vrtáka určený pre oceľ prerazí hliník takmer príliš ľahko, čo niekedy spôsobí, že sa spojovací prvok kýva skôr, ako zapadne závit. Nerezová doska je umiestnená na opačnom konci a generuje oveľa viac trecieho tepla počas vjazdu, a preto nerezové spojovacie prvky majú zvyčajne tvrdšiu úpravu puzdra na hrote a bokoch závitu.
Húževnatosť tiež ovplyvňuje to, ako zhovievavo je kĺb prehnaný. Mäkký hliník sa bude deformovať aj za bodom úplného dosadnutia, čo znamená, že vodič nastavený na oceľový krútiaci moment rozloží okolitý panel skôr, než spojka vypne. Tvrdšie zliatiny odolávajú tejto deformácii, čo presúva riziko smerom k odizolovaniu závitu namiesto klesania, keď je nastavenie spojky príliš agresívne. Prispôsobenie krútiaceho momentu vodiča a nastavenia spojky špecifickej zliatine, nielen jej hrúbke, túto medzeru uzatvára.
Výber povlaku na samotnom upevňovacom prvku tiež ovplyvňuje tieto materiálové rozdiely. Pozinkovaná skrutka z uhlíkovej ocele zaskrutkovaná do hliníka môže v priebehu času vo vlhkom prostredí vyvolať miernu galvanickú reakciu, ktorá postupne uvoľňuje spoj, aj keď bolo počiatočné mechanické usadenie správne. Spojovacie prvky s povlakom kompatibilným so základným listom alebo fyzickou bariérou, akou je nylonová podložka, kde sa musia stretávať rozdielne kovy, zabraňujú tejto pomalej degradácii. Zriedka sa objaví v prvých týždňoch prevádzky, čo je presne dôvod, prečo sa vynechá počas počiatočných kontrol kvality a objaví sa až po mesiacoch ako nevysvetliteľná séria uvoľnených spojov.
Konzistentnosť v upevňovaní pochádza menej zo samotnej skrutky a viac z opakovateľnej montážnej sekvencie. Obchody, ktoré zaznamenávajú najmenej spätných volaní, majú tendenciu postupovať podľa rovnakého kontrolného zoznamu bez ohľadu na úroveň skúseností operátora.
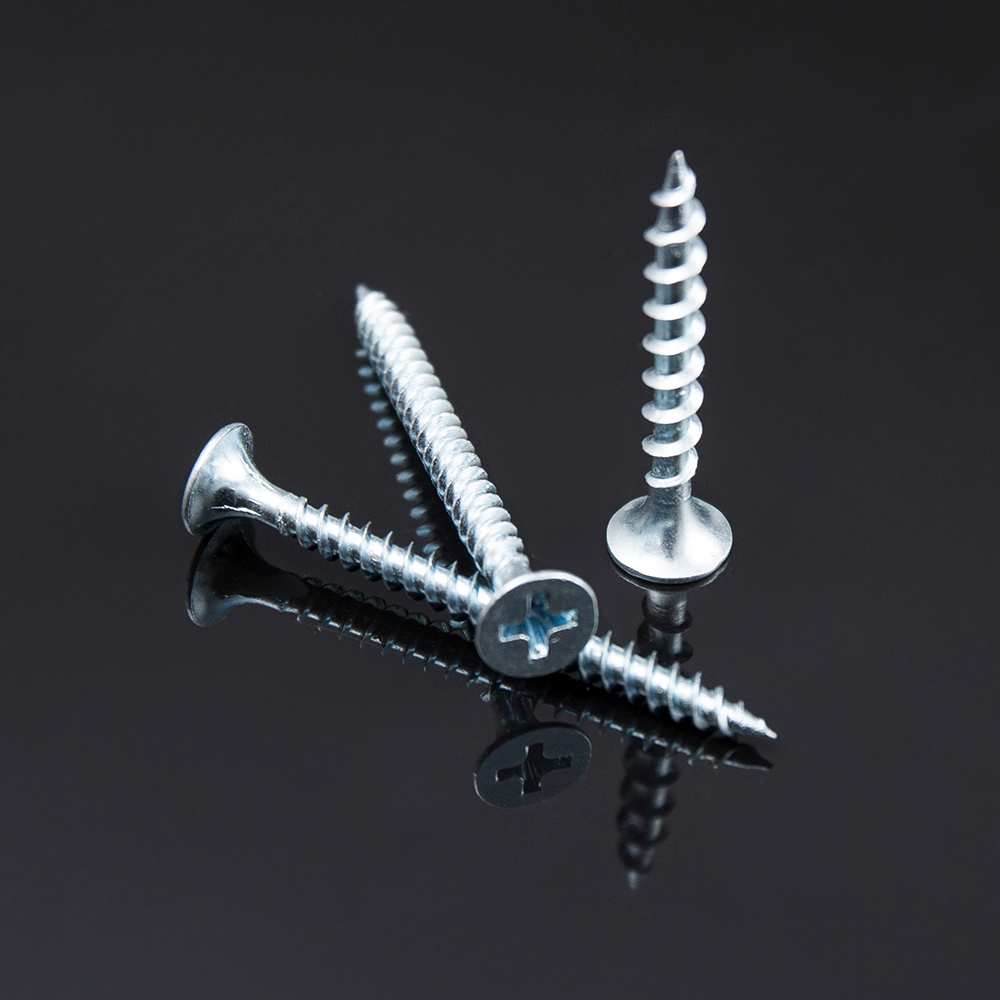 Kolmé zarovnanie a stála rýchlosť pohonu znižujú bočné zaťaženie závitu počas inštalácie.
Samostatnú poznámku si zaslúžia pilotné otvory. Pre závitotvorné skrutky v tenkom plechu je preskočenie vodiaceho otvoru zvyčajne v poriadku a dokonca preferované, pretože tvarovaný závit sa spolieha na nenarušený materiál okolo otvoru. V prípade skrutiek na rezanie závitov v hrubšom plechu vodiaci otvor s veľkosťou približne 85 percent menšieho priemeru skrutky podstatne znižuje krútiaci moment pohonu bez obetovania záberu závitu a výrazne predlžuje životnosť bitov pri veľkoobjemových úlohách.
Upevnenie hrá tichú, ale významnú úlohu aj v konzistencii krútiaceho momentu. Panely, ktoré sa môžu ohýbať počas jazdy, absorbujú časť aplikovanej sily ako vychýlenie, a nie zovretie, čo sa neskôr prejaví ako spoj, ktorý sa pri počiatočnej kontrole krútiaceho momentu zobrazí správne, ale uvoľní sa po niekoľkých prvých cykloch zaťaženia, keď sa panel usadí. Pevné upnutie stohu na pevnú podpornú dosku počas montáže, dokonca aj na niekoľko sekúnd, kým vodič usadí upevňovací prvok, odstráni túto premennú hodnotu a údaje krútiaceho momentu budú oveľa opakovateľnejšie od jedného operátora k druhému.
Väčšina zlyhaní poľa spadá do krátkeho zoznamu rozpoznateľných vzorov a každý z nich poukazuje skôr na špecifickú nezhodu než na náhodnú chybu.
| Symptóm | Pravdepodobná hlavná príčina | Oprava |
| Skrutka sa točí bez hryzenia | Meradlo je príliš malé alebo je otvor príliš veľký | Zvýšte o jeden meradlo alebo zmenšite veľkosť vodiaceho otvoru |
| Počas jazdy sa odlomí hlava | Príliš vysoký krútiaci moment vzhľadom na tvrdosť materiálu | Spodné nastavenie spojky, najskôr skontrolujte na šrot |
| Panel jamky okolo hlavy | Mierka je príliš veľká na tenký vonkajší plech | Znížte meradlo, pridajte variant ostrekovacej hlavy |
| Uvoľnený kĺb po týždňoch prevádzky | Hrubý tón used on thicker vibrating panel | Prepnite na jemné stúpanie, znova skontrolujte špecifikáciu krútiaceho momentu |
| Skrutka putuje pred preniknutím | Bod vŕtania je príliš agresívny pre mäkkú zliatinu | Zvoľte nižšie číslo bodu, znížte podávací tlak |
Užitočným diagnostickým zvykom je ponechať si malý súbor neúspešných vzoriek z každej výrobnej série a preskúmať profil závitu pri zväčšení. Odstránená diera s čistými, nepoškodenými závitmi na samotnom upevňovacom prvku zvyčajne poukazuje na nesúlad diery alebo meradla. Spojovací prvok s viditeľne opotrebovaným alebo zaobleným vrcholom závitu namiesto toho poukazuje na nadmerné cykly pohonu na korunke, ktorá mala byť vymenená o niekoľko tisíc cyklov skôr.
Pomáha tiež oddeliť skutočnú chybu upevňovacieho prvku od procesnej chyby pred zmenou špecifikácie. Prechod na ťažší meradlo alebo inú rozteč na vyriešenie toho, čo je v skutočnosti problém s upevnením alebo kalibráciou krútiaceho momentu, často prináša nový súbor problémov, ako je napríklad zvýšená priehlbina, bez vyriešenia pôvodnej sťažnosti. Krátky prechod s hlavnou príčinou, pri ktorom sa porovná niekoľko neúspešných vzoriek s kontrolným zoznamom inštalácie predtým, ako sa dotknete kusovníka, zvyčajne vyrieši problém rýchlejšie a zabráni zbytočným zmenám čísla dielov v rámci výrobnej série, ktorá inak fungovala dobre.
Pre obchody, ktoré opakovane používajú tú istú hŕstku kombinácií listov, stojí za to zdokumentovať krátku kartu so špecifikáciami pre každú zostavu, než zakaždým znovu odvodzovať meradlo, dĺžku, bod a rozstup od začiatku. Typická karta uvádza dve vrstvy materiálu, ich hrúbky, zvolené plechové skrutky rozchod a dĺžka, bodový bod vŕtania, typ stúpania, cieľový krútiaci moment unášača a akékoľvek požiadavky na vodiaci otvor. Priloženie tejto karty k pracovnému príkazu odstraňuje nejednoznačnosť medzi zmenami a dáva novým operátorom referenciu, ktorá nezávisí od kmeňových znalostí.
Keď sa objaví nová kombinácia hárkov, ktorá ešte nie je zdokumentovaná, rýchla skúšobná prevádzka v troch krokoch funguje dobre: nasmerujte jednu vzorku na základný krútiaci moment výrobcu a skontrolujte, či nedochádza k prehĺbeniu alebo odizolovaniu, upravte krútiaci moment po malých prírastkoch v oboch smeroch na základe tohto výsledku a potom uzamknite nastavenie, keď tri po sebe idúce vzorky dosadnú čisto s konzistentným odstupom. Tento skúšobný prístup trvá niekoľko minút a zabraňuje spusteniu celej dávky v neoverenom nastavení.
Voľba upevňovacieho prvku tiež súvisí s vystavením korózii, hoci táto úvaha je mimo čisto mechanického uloženia. Vnútorné držiaky zriedka potrebujú náter samorezné spojovacie prvky ale všetko, čo je vystavené poveternostným vplyvom, obmývaniu vody alebo pobrežnému vzduchu, má výhody z antikorózneho náteru alebo nehrdzavejúcej konštrukcie, aj keď by si základná mechanická hodnota inak vyžadovala štandardnú časť z uhlíkovej ocele.
Samorezná skrutka pri svojom postupe reže alebo vytvára svoj vlastný závit, ale vo všeobecnosti stále potrebuje vodiaci otvor v kove. Samorezná skrutka pridáva hrot s vŕtacím hrotom, takže môže vyvŕtať vlastný štartovací otvor a vytvoriť závit v jedinom prechode, čo urýchľuje montáž na hrubší plech.
Kĺb s nedostatočným krútiacim momentom bude stále odolávať otáčaniu rukou a po odstránení bude vykazovať neporušené závity. Odizolovaný otvor sa voľne otáča s malým odporom a často vykazuje skôr vyhladený zaoblený okraj otvoru než definovaný profil závitu.
Môže, ale meradlo by malo byť dimenzované na tenšiu vrstvu, aby sa predišlo jamkám, pričom dĺžka by mala stále zodpovedať plnému záberu cez hrubšiu vrstvu. To je dôvod, prečo mnohé zostavy používajú jeden meradlo s dĺžkou vybranou špeciálne pre kombinovaný stoh, a nie jeden list samostatne.
áno. Závity s hrubým stúpaním postupujú rýchlejšie na jednu otáčku, pretože každá otáčka pokrýva lineárnejšiu vzdialenosť, čo skracuje čas cyklu pri veľkoobjemových behoch, kde tenký plech nevyžaduje výkon s jemným stúpaním.
Hliník sa deformuje pri nižšej sile ako oceľ, takže nastavenie krútiaceho momentu kalibrované pre oceľ spôsobí prehnanie a prehĺbenie hliníka pred vypnutím spojky, zatiaľ čo rovnaké nastavenie môže podsadiť oceľový kĺb. Nastavenia krútiaceho momentu by sa mali overiť podľa materiálu, nie predpokladané z jednej predvolenej hodnoty.