


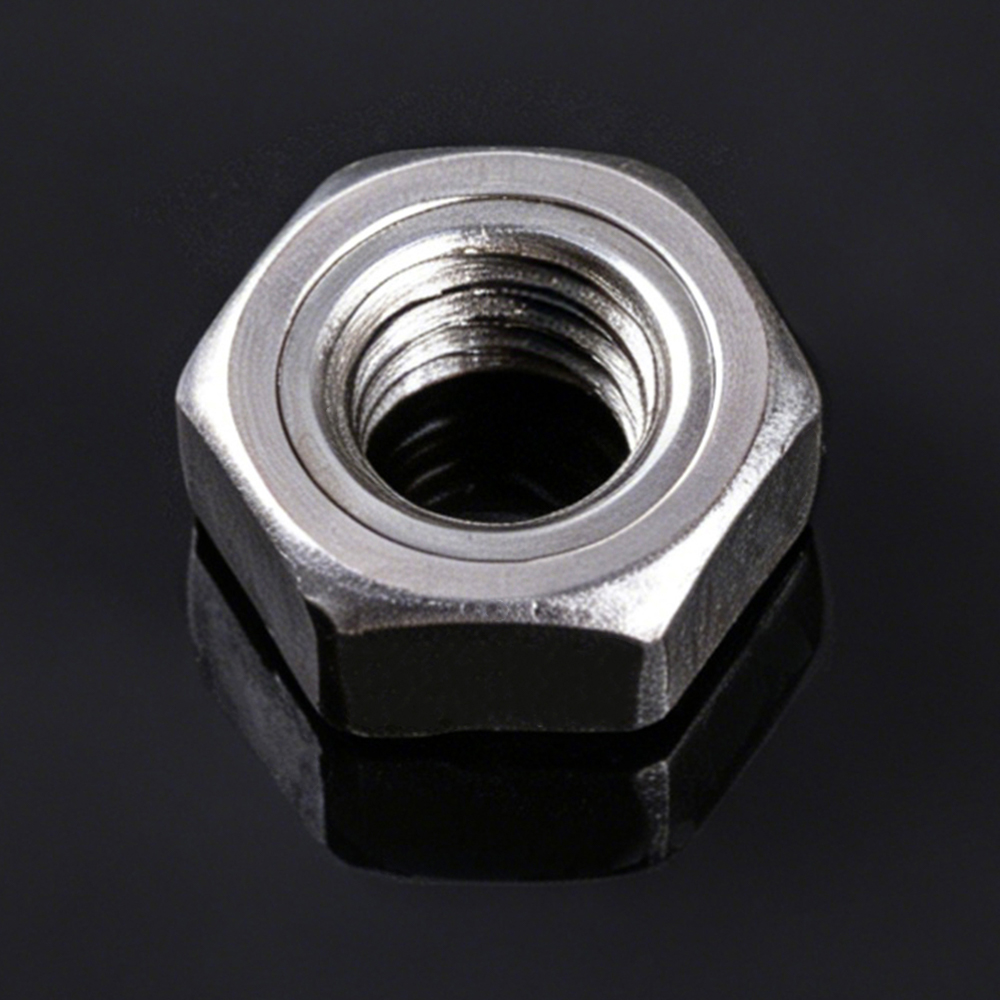
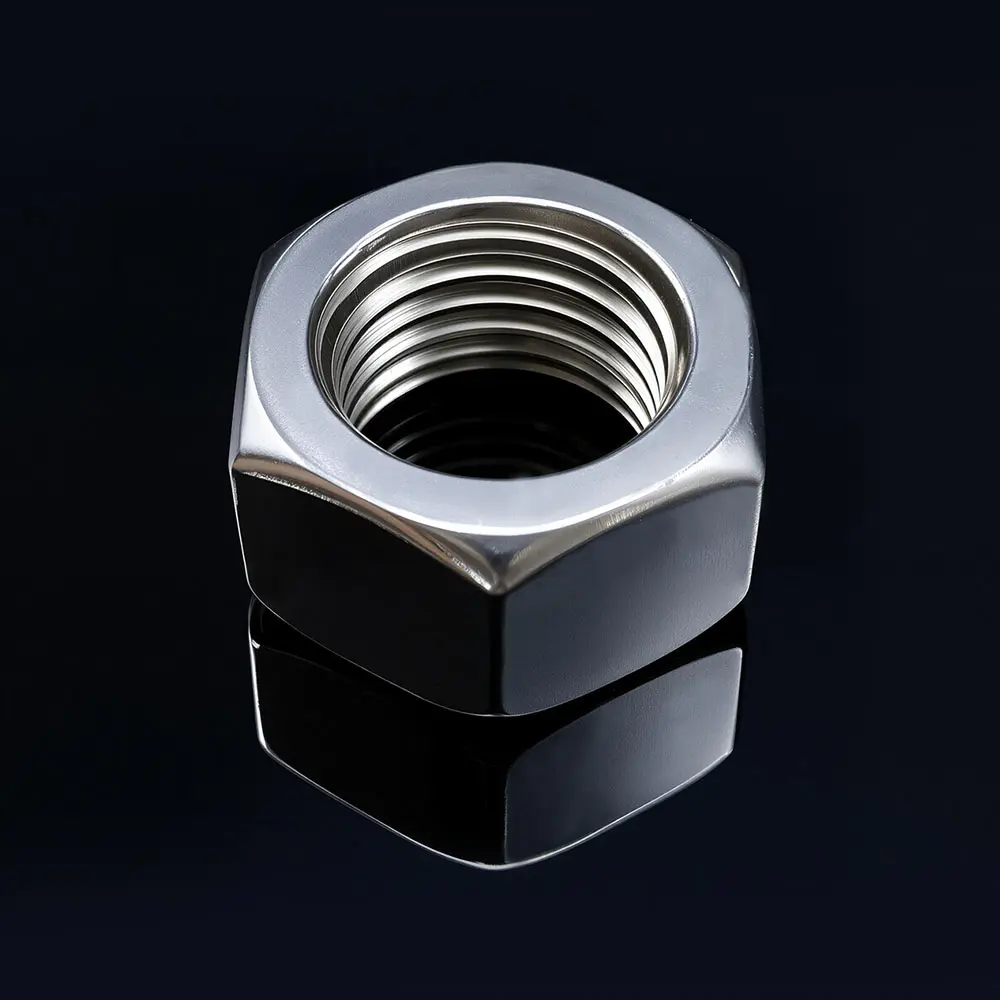



Ťažké šesťhranné konštrukčné skrutky A325 vs. A490: Pevnosť v ťahu verzus citlivosť vrubu – ako tento kompromis ovplyvňuje typ ložiska v porovnaní s kritickými spojmi proti preklzu?
Výber medzi ASTM A325 (teraz trieda A325 pod F3125) a ASTM A490 (trieda A490 pod F3125) ťažké šesťhranné konštrukčné skrutky je jedným z najdôležitejších rozhodnutí pri navrhovaní oceľových konštrukcií. Zatiaľ čo A490 ponúka výrazne vyššiu pevnosť v ťahu, táto pevnosť prichádza so zvýšenou citlivosťou na vrub a vyšším rizikom krehkého lomu. Tento základný kompromis priamo určuje vhodnosť každého typu skrutiek pre ložiskový typ oproti kritickým spojom. Tento článok poskytuje komplexné porovnanie a praktický rámec rozhodovania.
1. Porovnanie základných vlastností: A325 vs. A490
Nasledujúca tabuľka predstavuje kľúčové mechanické a aplikačné rozdiely medzi dvomi typmi konštrukčných skrutiek odvodených zo špecifikácií ASTM F3125.
| Parameter vlastnosti | ASTM A325 (F3125 trieda A325) | ASTM A490 (F3125 trieda A490) |
|---|---|---|
| Minimálna pevnosť v ťahu | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1 034 MPa) |
| Maximálna pevnosť v ťahu | Nešpecifikované (minimálne 120 ksi) | 173 ksi (na obmedzenie krehkosti) |
| Tvrdosť jadra (HRC) | Nie je špecificky obmedzené (zvyčajne C24 – C35) | C33 – C38 (prísnejšia kontrola) |
| Citlivosť vrubu | Stredná – menej náchylná na krehký lom | Vysoká – citlivejšia na koróziu pod napätím a vodíkové praskanie |
| Žiarové zinkovanie | Povolené (bežne používané) | Zakázané (riziko vodíkového skrehnutia a žíhania) |
| Test rotačnej kapacity | Vyžaduje sa pre pozinkované zostavy | Vyžaduje sa pre všetky zostavy (s hornými limitmi napätia) |
| Nedeštruktívne testovanie | Zvyčajne sa nevyžaduje | Vyžaduje sa kontrola magnetických častíc |
2. Typy spojov a použiteľnosť skrutiek
Voľba medzi typom ložiska a spojením s kritickým sklzom závisí od konštrukčných požiadaviek na toleranciu sklzu, odolnosť proti únave a kontrolu deformácie.
- Pripojenie typu ložiska: V tejto konštrukcii je skrutka utiahnutá do stavu „priliehavo utiahnutá“ (alebo úplne predpätá) a šmyková sila sa prenáša predovšetkým cez šmykovú pevnosť hriadeľa skrutky a únosnosť spojených dosiek proti stenám otvoru. Pred kontaktom drieku skrutky so stenou otvoru sa očakáva určité prekĺznutie. Táto konštrukcia umožňuje nižšie náklady na inštaláciu, ale vedie k väčšej deformácii a neodporúča sa pre spoje, ktoré sú vystavené zmene zaťaženia alebo únave.
- Kritické pripojenie: V tejto konštrukcii je skrutka plne predpätá na vysokú úroveň (70% minimálnej pevnosti v ťahu), čím sa vytvára vysoká upínacia sila, ktorá vytvára trenie medzi lícovanými povrchmi. Šmyková sila sa prenáša cez toto trenie a pri prevádzkovom zaťažení nie je povolený sklz. Tento dizajn poskytuje vyššiu tuhosť, lepšiu odolnosť proti únave a je potrebný pre spoje s nadmerne veľkými alebo štrbinovými otvormi, alebo tam, kde by skĺznutie bolo škodlivé pre konštrukčný výkon.
Nižšie uvedená tabuľka sumarizuje použiteľnosť každej triedy skrutiek na tieto typy spojov.
| Typ pripojenia | Vhodnosť ASTM A325 | Vhodnosť ASTM A490 | Kľúčová úvaha |
|---|---|---|---|
| Typ ložiska (priliehavé) | Áno - široko používané | Áno – ale zriedka sa používa kvôli nákladom a riziku krehkosti | A325 je preferovaný pre nákladovo efektívne ložiskové spojenia |
| Typ ložiska (predpäté) | Áno – bežné | Áno – s dôkladnou kontrolou kvality | A490 vyžaduje rotačnú kapacitu a testovanie MPI |
| Kritické proti sklzu (Typ s trením) | Áno – štandardné pre väčšinu aplikácií | Áno – pre extrémne vysoké požiadavky na zaťaženie | Vyššie predpätie A490 poskytuje väčšiu odolnosť proti pošmyknutiu |
3. Kompromis medzi pevnosťou a citlivosťou na zárez: Vplyv na vhodnosť pripojenia
Základný kompromis medzi pevnosťou v ťahu a citlivosťou vrubu má priame dôsledky na dizajn spojenia.
- Pre spojenia typu ložiska: Tieto spojenia umožňujú sklz a spoliehajú sa na šmykovú kapacitu skrutky a pevnosť ložiska. Pretože skrutka nie je vystavená rovnakej úrovni koncentrácie cyklického napätia ako v spojoch s kritickým sklzom, vyššia pevnosť v ťahu A490 môže byť prospešná pri odolnosti voči šmykovému zaťaženiu a zaťaženiu ložísk. Vyššia zárezová citlivosť A490 však znamená, že akékoľvek poškodenie závitu, povrchové chyby alebo nesprávne zarovnanie môžu ľahšie viesť ku krehkému lomu. Preto, zatiaľ čo A490 možno použiť v ložiskových spojoch, mnohé špecifikácie odporúčajú používať A325 všade tam, kde je to možné, kvôli vyššiemu riziku krehkého lomu u A490.
- Pre kritické spojenia: Tieto spojenia vyžadujú vysokú upínaciu silu na vytvorenie trenia, ktoré je priamo úmerné predpätiu skrutky. Skrutky A490 s ich vyššou pevnosťou v ťahu môžu byť napnuté na vyššie predpätie, čo poskytuje väčšiu odolnosť proti pošmyknutiu pri rovnakom priemere skrutky. Avšak vysoké predpätie v kombinácii s vysokou tvrdosťou A490 robí skrutku náchylnejšou na praskanie koróziou pod napätím a vodíkové skrehnutie. To je dôvod, prečo použitie A490 v kritických spojeniach vyžaduje prísnu kontrolu kvality, vrátane testovania rotačnej kapacity a kontroly magnetických častíc (MPI) na zistenie povrchových chýb. Okrem toho skrutky A490 nemôžu byť žiarovo pozinkované, čo obmedzuje ich použitie v korozívnych prostrediach, kde sa uprednostňujú pozinkované skrutky A325.
4. Praktický rámec rozhodovania
Na základe analýzy kompromisu sa odporúčajú nasledujúce usmernenia pre výber:
- Uprednostniť A325 Keď: (1) Spojenie je štandardný ložiskový alebo kritický kĺb s požiadavkami na mierne zaťaženie; (2) Na ochranu proti korózii je potrebné žiarové zinkovanie; (3) Spoj je vystavený dynamickému alebo únavovému zaťaženiu, kde je primárnym problémom citlivosť na vruby; (4) Kľúčovými faktormi sú náklady a dostupnosť.
- Zvážte A490, keď: (1) Spojenie vyžaduje výrazne vyššiu odolnosť proti šmyku alebo šmyku, ako môže poskytnúť A325; (2) Spoj je vystavený extrémne vysokému statickému zaťaženiu a nie je v korozívnom prostredí; (3) Dodávateľ môže zabezpečiť potrebnú kontrolu kvality (MPI, testovanie rotačnej kapacity); (4) Konštrukcia bola dôkladne vyhodnotená z hľadiska rizika krehkého lomu.
5. Výroba a pohľad na kvalitu
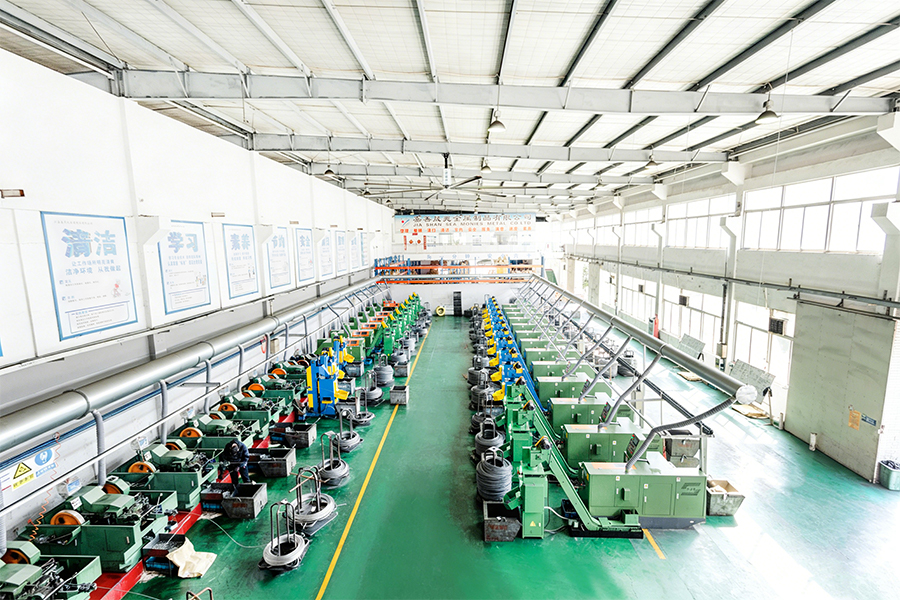
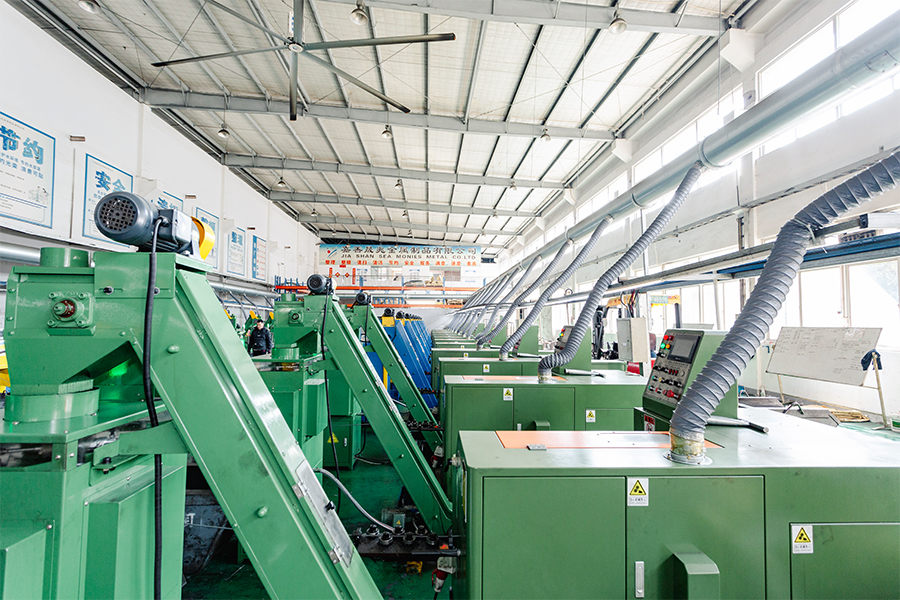
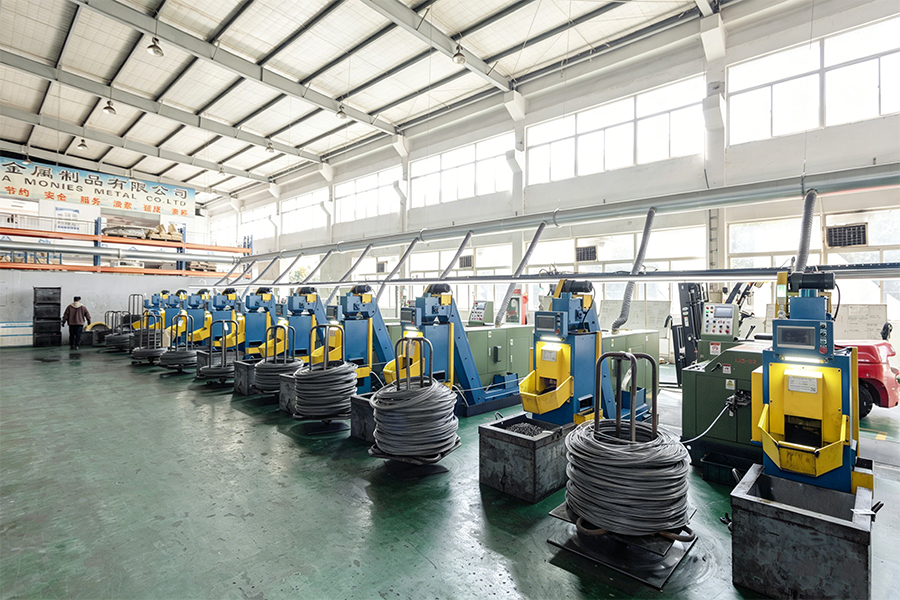
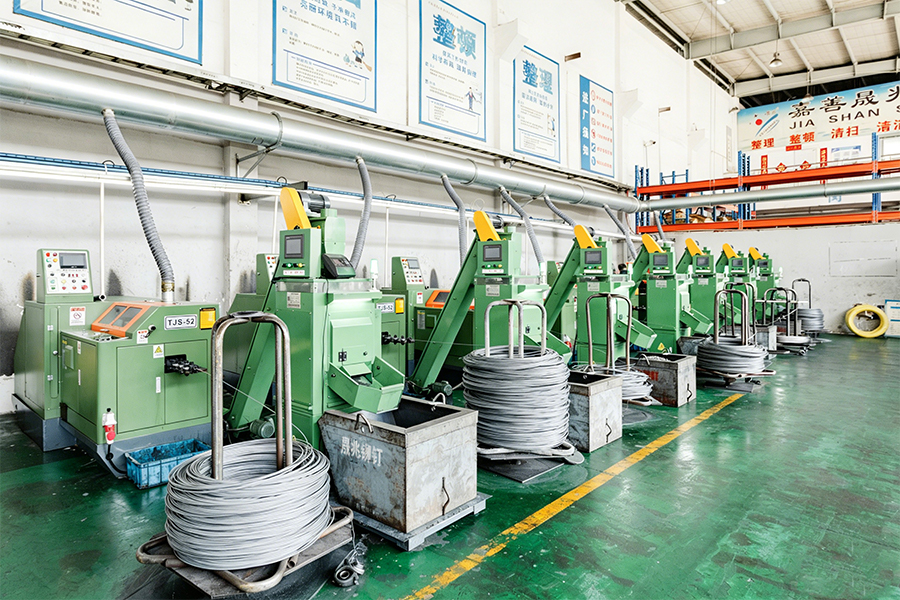
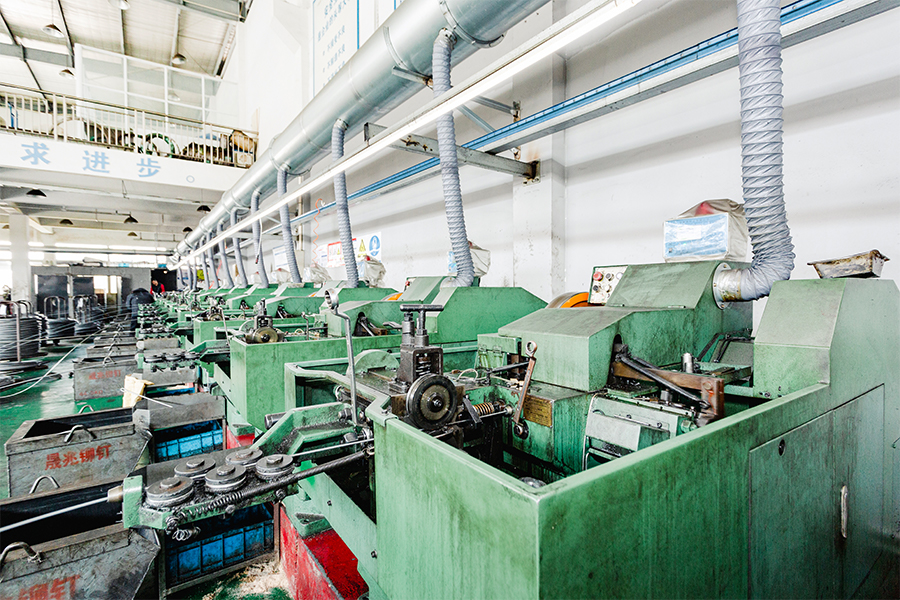
Dosiahnutie konzistentných mechanických vlastností konštrukčných skrutiek vyžaduje presnú kontrolu chémie materiálu, tepelného spracovania a testovania. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) je rodinný podnik patriaci pod SEA Monies Metal Co., Ltd., ktorý zdedil 20-ročné rodinné skúsenosti a dedičstvo kvality v kovovýrobe. Spoliehajúc sa na silnú výrobnú kapacitu a výhody dodávateľského reťazca Shengzhao Metal sa špecializujeme na výskum a vývoj, výrobu a globálny predaj vysokokvalitných kovových výrobkov. V súlade s rodinným úsilím o presnosť, prísny pracovný prístup a dlhodobý záväzok dodávame stabilné a spoľahlivé produkty a služby zákazníkom po celom svete.
Využitím robustného výskumu, vývoja a výrobných kapacít továrne sa špecializujeme na vysokopevnostné nity, skrutky, matice, podložky, čapy, skrutky a rôzne neštandardné zákazkové diely. Náš sortiment zahŕňa materiály vrátane nehrdzavejúcej ocele, legovanej ocele, zliatiny hliníka, medi a špeciálnych zliatin s využitím procesov, ako je vŕtanie za studena, kovanie za tepla a CNC obrábanie. Naše výrobky sa vyvážajú do viac ako 25 krajín a slúži viac ako 200 klientom.
Chance & Union sa zaviazala bezproblémovo prepojiť „Vyrobené v Číne“ s medzinárodným trhom a poskytovať globálnym zákazníkom komplexné upevňovacie riešenia od výskumu a vývoja až po masovú výrobu prostredníctvom profesionálnej technológie a výnimočnej kvality. Pre aplikácie konštrukčného skrutkovania dodávame spojovacie prvky triedy A325 aj A490 s úplnými certifikátmi o skúške materiálu a pre A490 s požadovanými správami o kontrole magnetických častíc.
6. Často kladené otázky (FAQ)
- Q1: Môžu sa skrutky A325 a A490 používať zameniteľne v konštrukčnom spojení?
Odpoveď: Nie. Majú rôznu pevnosť v ťahu, tvrdosť a citlivosť na krehký lom. Ich výmena bez prepracovania spojenia môže viesť k nedostatočnej pevnosti alebo neočakávanému zlyhaniu. Skrutky A490 majú vyššie požiadavky na predpätie a prísnejšie postupy kontroly kvality. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) odporúča pred výmenou skrutiek konzultovať so stavebným inžinierom projektu. - Q2: Prečo nie sú skrutky A490 žiarovo pozinkované?
Odpoveď: Skrutky A490 nemôžu byť žiarovo pozinkované z dvoch dôvodov: (1) teplota kúpeľa roztaveného zinku presahuje teplotu popúšťania skrutky, čo môže spôsobiť žíhanie skrutky a zníženie jej pevnosti; (2) proces morenia používaný pred galvanizáciou zavádza do ocele atómový vodík, čo môže spôsobiť vodíkové krehnutie – mechanizmus oneskoreného zlyhania, ktorý je obzvlášť nebezpečný pri vysoko pevných skrutkách. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ponúka galvanizované konštrukčné skrutky A325 ako alternatívu odolnú voči korózii. - Otázka 3: Aké je označenie X a N pre konštrukčné skrutky a ako súvisí s typom pripojenia?
Odpoveď: Označenie X znamená, že závity sú vylúčené z roviny strihu (driek skrutky je v rovine strihu), čo poskytuje vyššiu šmykovú kapacitu. Označenie N znamená, že závity môžu byť zahrnuté v rovine šmyku. Toto rozlíšenie je rozhodujúce pre ložiskové spojenia, kde pevnosť v šmyku závisí od toho, či zaťaženie prechádza cez celý priemer drieku alebo cez redukovaný priemer koreňa závitu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) môže dodať konštrukčné skrutky so špecifikovanými dĺžkami závitu, aby splnili požiadavky X alebo N.
Gallering šesťhranných matíc z nehrdzavejúcej ocele A2-70 a A4-80: Vysoká ťažnosť alebo prehriatie pri vysokorýchlostnej inštalácii?
Fenomén odierania závitov (tiež známeho ako odieranie alebo zváranie za studena) je trvalým a nákladným problémom počas inštalácie spojovacích prvkov z austenitickej nehrdzavejúcej ocele, najmä šesťhranných matíc A2-70 (304) a A4-80 (316). Gallering je charakterizovaný zadrhávaním závitov - materiál je roztrhnutý a zvarený dohromady, čo často robí maticu alebo skrutku nepoužiteľnými. Dva najčastejšie uvádzané kauzálne mechanizmy sú inherentná vysoká ťažnosť austenitických nehrdzavejúcich ocelí a lokálne prehriatie spôsobené vysokorýchlostnými inštalačnými nástrojmi (napr. rázové uťahováky). Tento článok rozoberá fyziku každého mechanizmu, poskytuje porovnávacie údaje a ponúka praktické stratégie na zmiernenie.
1. Porovnanie mechanizmu: Vysoká ťažnosť vs. lokalizované prehriatie
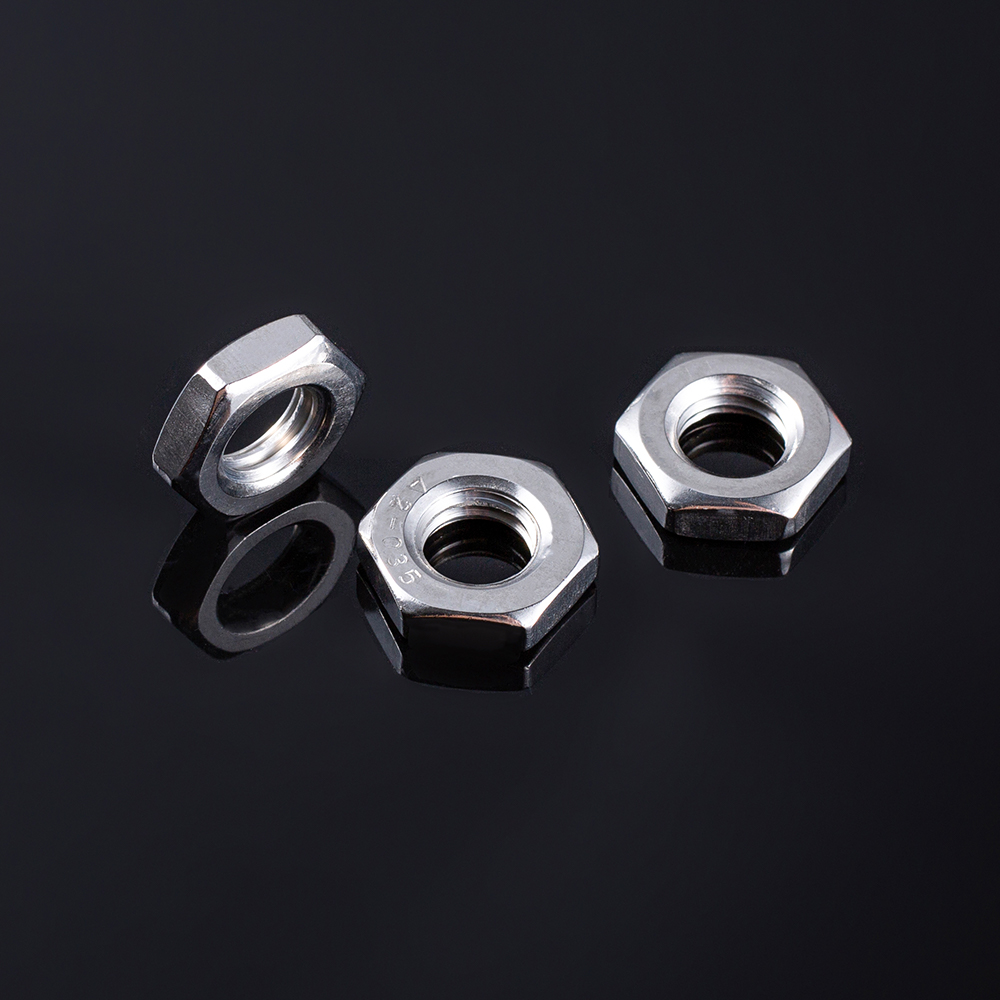
Nasledujúca tabuľka porovnáva dva primárne mechanizmy, ktoré prispievajú k hromadeniu vlákien šesťhranné matice z nehrdzavejúcej ocele .
| Parameter | Vysoká ťažnosť (austenitická štruktúra) | Lokalizované prehrievanie (vysokorýchlostná inštalácia) |
|---|---|---|
| Fyzikálny mechanizmus | Austenitické nehrdzavejúce ocele majú vysokú rýchlosť vytvrdzovania a nemajú ochrannú vrstvu oxidu, ktorá sa tvorí na uhlíkových oceliach. Pri klznom kontakte sa ochranný oxidový film odtrhne, čo umožní kontakt holým kovovým povrchom a ich zvarenie pod tlakom. | Vysokorýchlostné elektrické náradie (rázové uťahováky alebo vysokootáčkové skrutkovače) generuje trecie teplo na rozhraní závitu. Teplo zmäkčuje povrchovú vrstvu, zvyšuje koeficient trenia a podporuje opotrebenie adhezíva – urýchľuje proces odierania. |
| Primárny dôkaz | Odieranie sa vyskytuje v ručne poháňaných aj poháňaných inštaláciách, ale frekvencia a závažnosť sú výrazne vyššie pri použití elektrického náradia. Pracovne spevnená povrchová vrstva z austenitickej nehrdzavejúcej ocele je obzvlášť náchylná na zadretie kvôli svojej vysokej pevnosti v šmyku a nedostatku ochranného mazacieho filmu. | Štúdie ukazujú, že so zvyšujúcou sa rýchlosťou inštalácie sa zvyšuje aj povrchová teplota. Použitie rázového uťahováka môže generovať teploty presahujúce teplotu rekryštalizácie materiálu, čím sa výrazne zvyšuje pravdepodobnosť zadretia. Použitie pomalobežných nástrojov alebo ručného náradia výrazne znižuje výskyt zadretia. |
| Ovplyvňujúce faktory | Povrchová úprava závitu, uhol závitu, materiál matíc a prítomnosť mazív. Hladšie povrchy a použitie mazív znižuje sklon k zváraniu za studena. | Rýchlosť inštalácie, vstupný krútiaci moment a použitie rázových nástrojov. Vyššie predpätia tiež zvyšujú trecie sily, čím sa zvyšuje riziko prehriatia. |
| Stratégia zmiernenia | Vyberte matice s iným materiálom alebo povrchovou úpravou (napr. nitrónová alebo potiahnutá nehrdzavejúca oceľ), prípadne zabezpečte čisté a namazané závity. Použitie zlúčenín proti zadretiu je vysoko účinné. | Použite nízkorýchlostné inštalačné nástroje (ručné náradie alebo vŕtačky s premenlivými otáčkami pri nízkych otáčkach). Pri kritických zostavách sa vyhnite rázovým kľúčom. Medzi uťahovacími prechodmi nechajte spoj vychladnúť. |
2. Analýza mechanizmu: Ktorý mechanizmus dominuje?
Podrobná analýza dostupných dôkazov odhaľuje, že oba mechanizmy sú prispievajúcimi faktormi, ale ich relatívna dôležitosť nie je rovnaká.
- Vysoká ťažnosť je hlavnou príčinou: Austenitické nehrdzavejúce ocele (triedy A2 a A4) sú prirodzene náchylné na zadretie, pretože im chýba ochranná povrchová oxidová vrstva, na ktorú sa uhlíkové ocele spoliehajú pri mazaní. Keď sú povrchy závitu pri zaťažení stlačené k sebe, oxidový film sa rozpadne a vysoká šmyková pevnosť austenitickej štruktúry spôsobuje mikroskopické zváranie nerovností. Toto je základná materiálová vlastnosť – vysvetľuje, prečo dochádza k zadretiu aj pri ručne uťahovaných zostavách.
- Vysokorýchlostné prehrievanie je hlavným urýchľovačom: Zatiaľ čo ťažnosť materiálu je hlavnou príčinou, používanie vysokorýchlostného elektrického náradia dramaticky zvyšuje frekvenciu a závažnosť odierania. Trecie teplo generované rázovým uťahovákom môže presiahnuť teplotu rekryštalizácie austenitickej nehrdzavejúcej ocele (približne 450–600 °C), zmäkčiť povrchové vrstvy a podporiť opotrebenie lepidla. Štúdie ukazujú, že inštalácie používajúce rázové uťahováky môžu mať 10 až 15-krát vyššiu mieru výskytu zadretia ako ručne uťahované zostavy.
- Synergický efekt: Tieto dva mechanizmy nie sú nezávislé. Vysoká ťažnosť materiálu ho robí náchylným na trecie teplo generované vysokorýchlostnými nástrojmi. Teplo naopak znižuje pevnosť materiálu a zvyšuje koeficient trenia, čím sa vytvára pozitívna spätná väzba, ktorá urýchľuje odieranie. Tento kombinovaný efekt je dôvodom, prečo je zadieranie často silnejšie pri vysokorýchlostných inštaláciách ako pri pomalých.
3. Kvantitatívny vplyv rýchlosti inštalácie
Nasledujúca tabuľka poskytuje porovnávaciu analýzu výskytu zadretia na základe rýchlosti inštalácie a typu nástroja.
| Spôsob inštalácie | Typické otáčky za minútu | Výskyt gallingov (relatívny) | Odporúčané |
|---|---|---|---|
| Ručný nástroj (momentový kľúč) | ~5-10 ot./min | 1x (základná čiara) | Áno – Uprednostňuje sa pre kritické zostavy |
| Vŕtačka s premenlivou rýchlosťou (nízka rýchlosť) | ~200-400 ot./min | 3-5x | Áno – ak je mazaný a kontrolovaný |
| Vŕtačka s premenlivou rýchlosťou (vysoká rýchlosť) | ~800-1500 ot./min | 8-12x | Neodporúča sa pre nerezové spojovacie prvky |
| Rázový uťahovák | Variabilné (vysoký špičkový krútiaci moment) | 15-20x | Dôrazne neodporúčame používať matice A2/A4 |
4. Praktický návod na zmiernenie odierania
Vzhľadom na kombinovaný účinok ťažnosti materiálu a rýchlosti inštalácie sa pre inštaláciu v teréne odporúčajú nasledujúce pokyny:
- Vždy používajte lubrikant: Pred inštaláciou matice naneste na závity skrutiek kvalitnú zmes alebo mazivo proti zadieraniu (napr. mazivo na báze medi alebo niklu). Mazanie znižuje trenie, znižuje tvorbu tepla a pôsobí ako fyzická bariéra medzi povrchmi závitu.
- Použite pomalé rýchlosti inštalácie: Pri kritických zostavách z nehrdzavejúcej ocele sa vyhýbajte rázovým kľúčom. Používajte ručné náradie alebo vŕtačky s premenlivou rýchlosťou nastavené na najnižšie efektívne otáčky. Čím sú otáčky nižšie, tým menej tepla vzniká na rozhraní závitu.
- Udržujte vlákna čisté: Kontaminanty, ako sú špina, úlomky alebo staré prostriedky na zaisťovanie závitov, môžu pôsobiť ako abrazíva, preniknúť cez vrstvu oxidu a spôsobiť zadretie. Pred montážou dôkladne očistite závity skrutiek a matíc.
- Povoliť čas chladenia: Pri zostavách s veľkým priemerom alebo vysokým predpätím nechajte spoj medzi uťahovacími priechodmi vychladnúť, aby ste zabránili hromadeniu tepla.
- Zvážte alternatívne materiály: Pri aplikáciách, kde je zadieranie pretrvávajúcim problémom, zvážte použitie nerezových ocelí so zníženým sklonom k zadretiu (napr. Nitronic 60 alebo 316 so špeciálnym povlakom).
5. Výroba a pohľad na kvalitu
Konzistencia tvaru závitu a povrchová úprava šesťhranných matíc z nehrdzavejúcej ocele sú kritickými faktormi pri predchádzaní zadretiu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) je rodinný podnik patriaci pod SEA Monies Metal Co., Ltd., ktorý zdedil 20-ročné rodinné skúsenosti a dedičstvo kvality v kovovýrobe. Spoliehajúc sa na silnú výrobnú kapacitu a výhody dodávateľského reťazca Shengzhao Metal sa špecializujeme na výskum a vývoj, výrobu a globálny predaj vysokokvalitných kovových výrobkov. V súlade s rodinným úsilím o presnosť, prísny pracovný prístup a dlhodobý záväzok dodávame stabilné a spoľahlivé produkty a služby zákazníkom po celom svete.
Využitím robustného výskumu, vývoja a výrobných kapacít továrne sa špecializujeme na vysokopevnostné nity, skrutky, matice, podložky, čapy, skrutky a rôzne neštandardné zákazkové diely. Náš sortiment zahŕňa materiály vrátane nehrdzavejúcej ocele, legovanej ocele, zliatiny hliníka, medi a špeciálnych zliatin s využitím procesov, ako je vŕtanie za studena, kovanie za tepla a CNC obrábanie. Naše výrobky sa vyvážajú do viac ako 25 krajín a slúži viac ako 200 klientom.
Chance & Union sa zaviazala bezproblémovo prepojiť „Vyrobené v Číne“ s medzinárodným trhom a poskytovať globálnym zákazníkom komplexné upevňovacie riešenia od výskumu a vývoja až po masovú výrobu prostredníctvom profesionálnej technológie a výnimočnej kvality. Pre šesťhranné matice z nehrdzavejúcej ocele poskytujeme hladký povrch závitu a môžeme ponúknuť doplnkové povrchové úpravy (ako je pasivácia alebo povlak) na zníženie sklonu k zadretiu. Ku každej zásielke tiež prikladáme návod na inštaláciu, ktorý pomáha predchádzať zadieraniu v teréne.
6. Často kladené otázky (FAQ)
- Q1: Môžem použiť rázové kľúče na matice z nehrdzavejúcej ocele A2-70 alebo A4-80?
Odpoveď: Dôrazne sa neodporúča. Nárazy rázového uťahováka s vysokou rýchlosťou a vysokým krútiacim momentom vytvárajú značné trecie teplo, čím sa dramaticky zvyšuje riziko zadretia. Pri kritických zostavách by sa malo používať iba ručné náradie alebo nízkootáčkové vŕtačky s premenlivou rýchlosťou. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) odporúča používať momentový kľúč s regulovanou rýchlosťou pre všetky inštalácie z nehrdzavejúcej ocele. - Q2: Ovplyvňuje povrchová úprava závitu tendenciu k zadretiu?
A: Áno. Hladší povrch závitu (napr. valcované závity namiesto rezaných závitov) má nižší koeficient trenia a zníženú tendenciu iniciovať zadretie. Valcované závity majú tiež konzistentnejší profil povrchu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) využíva procesy česania za studena a valcovania závitov na výrobu matíc z nehrdzavejúcej ocele s vynikajúcou povrchovou úpravou, čím sa znižuje riziko zadretia. - Q3: Aké je najlepšie mazivo na zabránenie zadretiu matíc z nehrdzavejúcej ocele?
Odpoveď: Zmes proti zadieraniu na báze medi alebo niklu je vysoko účinná. Tieto mazivá obsahujú jemné kovové častice, ktoré pôsobia ako tuhá bariéra maziva a bránia kontaktu kovu s kovom. Sú účinné aj pri vysokých teplotách. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) môže poskytnúť návod na montáž a v niektorých prípadoch dodať matice s vopred nanesenou vrstvou maziva.