
Odstránená priehlbina M1.6 môže zastaviť automatizovanú montážnu linku na dvadsať minút a cena samotnej elektronickej skrutky je vedľa tohto prestoja irelevantná. Pod M3 sa medzera medzi skrutkou, ktorá sa zasúva čisto, a skrutkou, ktorá poškodzuje hlavu, často zmenšuje na zlomok milimetra v hĺbke vybrania, nesprávnej povrchovej úprave alebo geometrii pohonu, ktorá nebola nikdy určená pre elektrické náradie.
Elektronická skrutka je miniatúrna skrutka so závitom, zvyčajne v priemere medzi M0,8 a M3, vyrobená s úzkymi rozmerovými toleranciami s presným vybraním, aby mohla upevniť tenké panely, dosky plošných spojov a malé kryty bez deformácie okolitého materiálu.
Tri vlastnosti ho odlišujú od univerzálnej strojovej skrutky:
Metrické elektronické skrutky používajú 60-stupňovú formu závitu definovanú normou ISO 68-1 a praktický pracovný rozsah je od M1,0 do M3,0. Výber správnej veľkosti je otázkou stúpania, hĺbky záberu a materiálu, do ktorého skrutka závituje.
| Veľkosť | Smola | Rozsah dĺžky | Typická aplikácia |
| M1.0 | 0,25 mm | 1,5 až 4 mm | Moduly kamier, nositeľné senzory |
| M1.2 | 0,25 mm | 2 až 5 mm | Rámy na smartfóny, kryty konektorov |
| M1.4 | 0,30 mm | 2 až 6 mm | Malé držiaky, držiaky antény |
| M1.6 | 0,35 mm | 2 až 8 mm | Montáž PCB, montáž krytu |
| M2.0 | 0,40 mm | 3 až 10 mm | Kryty notebookov, nosiče pohonov |
| M2.5 | 0,45 mm | 3 až 12 mm | Ovládacie panely, priemyselné displeje |
| M3.0 | 0,50 mm | 4 až 16 mm | Spotrebiče, väčšia elektronika |
Hĺbka záberu by mala dosahovať aspoň dvojnásobok menovitého priemeru. Skrutka M1.6 so závitom len 1,5 mm do plastového nástavca sústreďuje zaťaženie na príliš málo závitov a odizoluje návarok dlho predtým, než skrutka dosiahne svoj menovitý krútiaci moment.
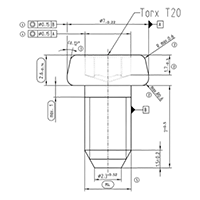
Torxové a šesťhranné pohony prekonávajú pohony s krížovou drážkou v elektronickej zostave, pretože prenášajú krútiaci moment cez ploché, vertikálne kontaktné plochy a nie šikmé vačkové plochy, ktoré vytláčajú hrot z drážky.
Krížové vybranie je navrhnuté tak, aby sa vysulo, keď krútiaci moment prekročí prah. Toto správanie chráni ručný nástroj a mäkkú hlavu skrutky, ale pri automatizovanej montáži sa stáva problémom, pretože prah sa posúva s opotrebovaním bitu, hrúbkou povlaku a zarovnaním skrutkovača.
Nehrdzavejúca oceľ 304 je predvolený materiál pre elektronické skrutky, ale poniklovaná uhlíková oceľ vyhráva z hľadiska ceny a vodivosti, zatiaľ čo mosadz a nehrdzavejúca oceľ 316 zvládajú špecifické elektrické a korózne požiadavky.
Hrúbka pokovovania niklom sa zvyčajne pohybuje medzi 3 a 8 mikrometrami. Pod 2 mikrometre sa pórovitosť prudko zvyšuje a skrutky sa vo vlhkom sklade začnú vŕtať skôr, ako sa dostanú na montážnu linku.
Väčšina porúch elektronických skrutiek nie je poruchami závitu. Sú to zapustené opotrebenie, odizolované plastové nástavce alebo prekrútené hlavy a každá z nich ukazuje späť na hodnotu krútiaceho momentu, ktorá sa nikdy nezhodovala s materiálom.
Tieto údaje predpokladajú hĺbku záberu aspoň dvojnásobku menovitého priemeru. Skráťte tento záber a bezpečný krútiaci moment rýchlo klesne, pretože rovnaké zaťaženie sa rozloží na menej závitov a namiesto spojovacieho prvku sa deformuje plastový výstupok.
Pre elektronické skrutky je štandardná trieda tolerancie závitu 6g. Ide o vôľu, vďaka ktorej je montáž predvídateľná, ale tiež to znamená, že skrutka od jedného dodávateľa a závitový otvor od iného budú len zriedka reprodukovať lícovanie spárovanej súpravy.
Schvaľovanie elektronického dodávateľa skrutiek je dokumentačné a metrologické cvičenie, nie porovnanie cien. Päť kontrol oddeľuje spoľahlivý zdroj od jedného, ktorý vám pošle nezhodnú dávku šesť mesiacov do výroby.
Štandardné elektronické skrutky a vlastné neštandardné diely sa riadia rôznymi schvaľovacími cestami. V prípade zákazkovej práce pridajte správu o kontrole prvého výrobku a rozmerový výkres podpísaný oboma stranami pred začatím sériovej výroby.
Spotrebnej elektronike dominujú M1.6 a M2.0. M1.6 pokrýva montáž dosky plošných spojov a malú zostavu krytu, zatiaľ čo M2.0 zvláda kryty notebookov a mierne ťažšie panely. Pod M1.4 sú skrutky zvyčajne vyhradené pre moduly kamier, nositeľné zariadenia a balíky presných snímačov.
Závisí to od materiálu. Poniklovaná uhlíková oceľ je výrazne magnetická. Nerez 304 sa po tvarovaní za studena stáva slabo magnetickým a nehrdzavejúci 316 zostáva v podstate nemagnetický. Ak sa skrutka nachádza v blízkosti magnetického snímača alebo tieniacej dráhy, špecifikujte nehrdzavejúcu 316 alebo mosadz.
Začnite s 0,25 až 0,40 N.m pre nerezovú oceľ so závitom do plastu alebo tenkého kovu, za predpokladu záberu minimálne 4 mm. Pri závitovaní do nevystuženého plastu znížte hornú hranicu približne o tretinu a vždy to potvrďte skúškou krútiaceho momentu na skutočnej konštrukcii výstupku.
Strojové skrutky zaskrutkované do kovových vložiek sa zvyčajne dajú použiť niekoľkokrát bez straty funkcie. Závitotvorné skrutky, ktoré si prerezávajú svoju vlastnú dráhu do plastu, sú navrhnuté na jedinú inštaláciu, pretože vytvorené závity sa pri každom odstránení opotrebúvajú a prídržná sila rýchlo klesá.